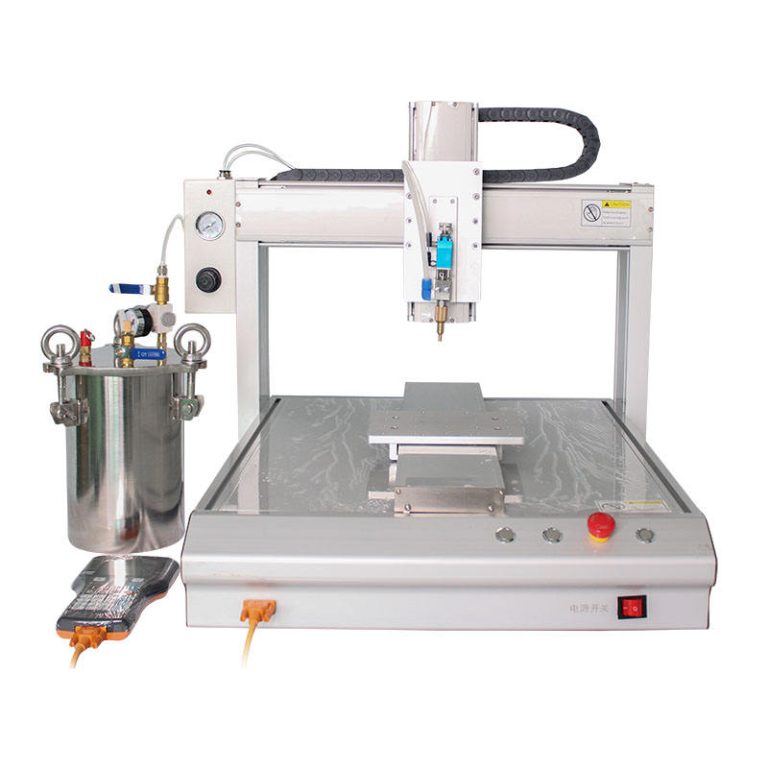
怎样判断一台点胶机的点胶精度是否达标?
判断一台点胶机的点胶精度是否达标,不能只看厂家标称的“±0.01mm”或“±1%”这类单一数字,而应从重复定位精度、胶量一致性、断胶效果、实际工况稳定性四个维度综合验证。简单说:精度达标 = 在真实生产条件下,连续点出的胶点/胶线在位置、大小、形状上都能稳定落在你的工艺公差内。
一、先明确:你要的是“位置精度”还是“胶量精度”?
点胶精度通常包含两类指标,很多采购者容易混淆:
- 位置精度:点胶针头/阀体移动到目标坐标的准确度,取决于运动机构(伺服/步进、丝杆/皮带)和控制系统。
- 胶量精度:每次出胶的体积或重量是否一致,取决于点胶阀的断胶方式、回吸结构、胶水粘度稳定性、压力桶供料稳定性。
如果你的工艺是精密微点(如芯片底部填充、螺纹锁固),胶量精度往往比位置精度更关键;如果是大流量灌封或涂布,位置精度和流量稳定性需要同时满足。
二、判断点胶精度是否达标的四个实操方法
1. 重复定位精度测试(空跑或带胶跑)
让设备在同一坐标点连续点胶30~50次,用二次元影像仪或显微镜测量每个胶点的中心位置,计算最大偏差。若偏差超出你的工艺公差(例如±0.05mm),则位置精度不达标。注意:带胶跑比空跑更能反映真实精度,因为胶水反作用力、阀体重量都会影响运动机构。
2. 胶量一致性测试(称重法最直接)
在相同气压、相同点胶时间下,连续点出20~30个胶点,用精密天平(精度0.1mg)称量每个胶点重量,计算标准差和极差。胶量波动应小于你允许的胶量公差(例如±3%)。如果波动大,问题可能出在:点胶阀回吸不稳定、压力桶输出压力波动、胶水粘度变化、管路有气泡。
3. 断胶效果检查(看拉丝、滴漏、拖尾)
精度不只是“点得准”,还包括“停得干脆”。观察点胶结束瞬间:胶水是否立即断开?针头是否有残留滴漏?胶线末端是否拖尾?对于中高粘度胶水(如硅胶、黄油),提升式回吸结构能有效减少拉丝和滴漏;对于低粘度厌氧胶,隔膜式断胶更迅速。断胶不干脆会直接破坏下一个胶点的形状和位置精度。
4. 连续生产稳定性验证(至少跑1小时)
很多设备在实验室点几十个点很准,但连续生产1小时后精度漂移。原因包括:胶水在阀内逐渐固化、密封件磨损、气压随温度变化、压力桶液位下降导致输出压力变化。因此,精度达标必须包含时间维度——连续运行1~4小时,每隔15分钟抽检一次胶量和位置,看是否仍在公差内。
三、影响点胶精度的关键部件与选型逻辑
点胶精度是系统问题,不是单一部件决定的。选型时按以下顺序排查:
- 点胶阀:决定断胶方式和最小胶量。例如,YK-60大流量硅胶点胶阀采用提升式回吸结构,最大通道直径6mm,最小胶量0.1ml,适合中高粘度胶水的大流量点胶;YK-61厌氧胶点胶阀采用隔膜设计,空气腔与材料腔分离,断胶迅速无滴漏,隔膜寿命可达100万次,适合1-1万cps的低粘度厌氧胶。选阀时先看胶水粘度和所需最小胶量,再看回吸/断胶方式。
- 供料系统(压力桶):压力桶的输出压力稳定性直接影响胶量一致性。如果压力桶液位下降后输出压力波动大,胶量就会漂移。选择带稳压装置或合适容积的压力桶,并定期检查密封性。
- 运动机构:伺服电机+丝杆的重复定位精度通常优于步进电机+皮带。但也要看负载——阀体越重,运动惯性越大,精度越难保证。
- 胶水特性:粘度随温度变化、含颗粒、易固化、厌氧性等都会影响精度。选型时必须把胶水参数(粘度、触变性、固化时间)作为输入条件。
四、适用场景与注意事项
高精度要求场景:电子芯片封装、微型扬声器点胶、螺纹锁固、精密传感器粘接。这些场景建议优先验证胶量一致性(称重法)和断胶效果,位置精度反而次之。
大流量场景:LED灌封、电源模块导热胶涂布、硅胶密封。这些场景更关注流量稳定性和回吸防拉丝,胶量公差可适当放宽。
注意事项:
- 不要只看厂家标称的“最高精度”,要问清楚测试条件(胶水类型、粘度、点胶时间、气压)。
- 精度验收应在你的实际胶水和实际生产节拍下进行,实验室数据仅供参考。
- 定期维护密封件和清洗阀体,磨损的密封件会导致回吸失效、胶量漂移。
- 气压波动是胶量不稳定的常见原因,建议在气源端加装稳压阀和干燥过滤器。
五、常见问题(FAQ)
见下方FAQ结构化数据。
常见问题
点胶机的点胶精度一般看哪些指标?
主要看四项:重复定位精度(位置偏差)、胶量一致性(重量或体积波动)、断胶效果(有无拉丝滴漏)、连续生产稳定性(精度是否随时间漂移)。单一标称值不能代表实际精度。
如何测试点胶机的胶量一致性?
在相同气压和点胶时间下,连续点出20~30个胶点,用精密天平称量每个胶点重量,计算标准差和极差。胶量波动应小于你允许的工艺公差(例如±3%)。
为什么点胶机连续生产一段时间后精度会变差?
常见原因包括:胶水在阀内逐渐固化、密封件磨损导致回吸失效、气压随温度波动、压力桶液位下降导致输出压力变化。建议连续运行1~4小时,每隔15分钟抽检一次。
点胶阀对点胶精度影响大吗?
影响很大。点胶阀决定断胶方式和最小胶量。例如提升式回吸结构适合中高粘度胶水减少拉丝,隔膜式适合低粘度厌氧胶快速断胶。选阀需匹配胶水粘度和所需最小胶量。
压力桶会影响点胶精度吗?
会。压力桶输出压力不稳定会直接导致胶量波动。液位下降后压力变化、密封不良、气源波动都会影响精度。建议选择带稳压装置的压力桶并定期检查密封性。
验收点胶机精度时应该注意什么?
应在你的实际胶水、实际生产节拍和实际环境温度下验收,不要仅依赖厂家实验室数据。同时要求提供连续运行1小时以上的抽检记录。