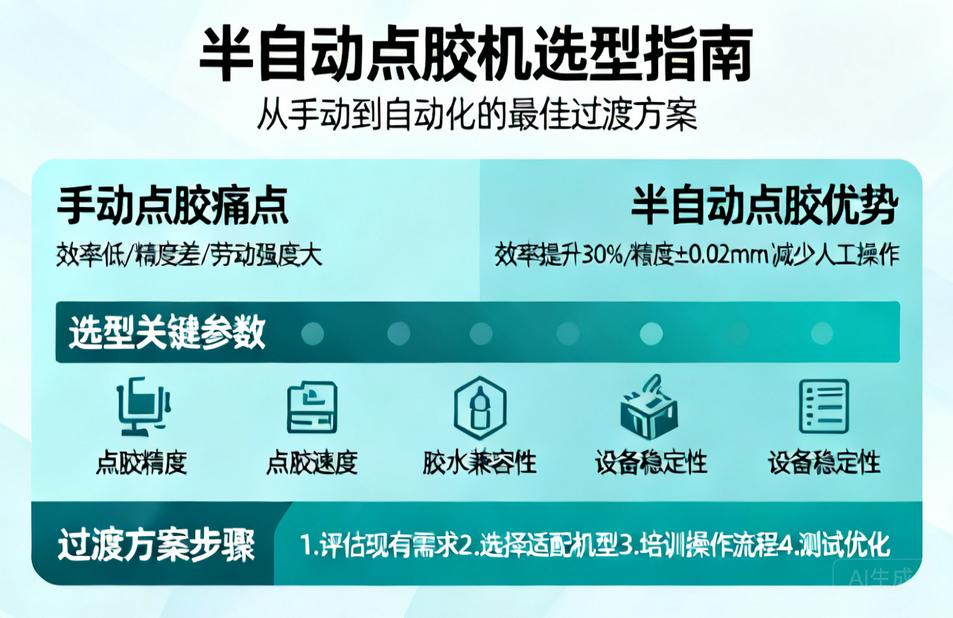
半自动点胶机选型指南|从手动到自动化的最佳过渡方案
在电子制造、精密五金、汽车零部件乃至医疗器械等行业里,点胶是一道看似简单却极其考验一致性的工序。胶量多了溢胶、污染焊盘,胶量少了虚焊、密封失效,人工手持胶枪很难保证每一颗产品都达到同样的标准。全自动点胶机虽然效率惊人,但动辄十几万甚至几十万的投入,对中小企业和多品种小批量产线来说压力不小。于是,介于手动和全自动之间的半自动点胶机,成了大量工厂在品质升级路上的务实选择。它保留人工上下料的灵活性,又把出胶的时序、气压、时间交给机器控制,用相对低的成本把产品一致性拉到一个新的台阶。
不过,很多采购者在真正掏钱之前,对半自动点胶机到底能做什么、怎么选、如何用,其实并没有清晰的概念。有人把它当成一台带脚踏开关的胶枪,有人以为它接上气压就能自动跑轨迹,结果买回来发现和预期对不上。这篇文章就从工作原理、核心参数、选型要点、典型应用和维护保养几个维度,把半自动点胶机讲透,希望能帮正在做设备决策的工程和采购人员少走弯路。
一、半自动点胶机到底是什么
从结构上说,半自动点胶机通常由控制器、储胶筒或胶管、气压调节系统、电磁阀、点胶阀或针头,以及一个触发装置(脚踏开关或手持按钮)组成。操作者负责把工件摆到治具上、对准位置,踩下脚踏或按下开关,机器按照预先设定好的气压、出胶时间和真空回吸参数,完成一次定量出胶。整个过程里,人管位置和节奏,机器管胶量和一致性。
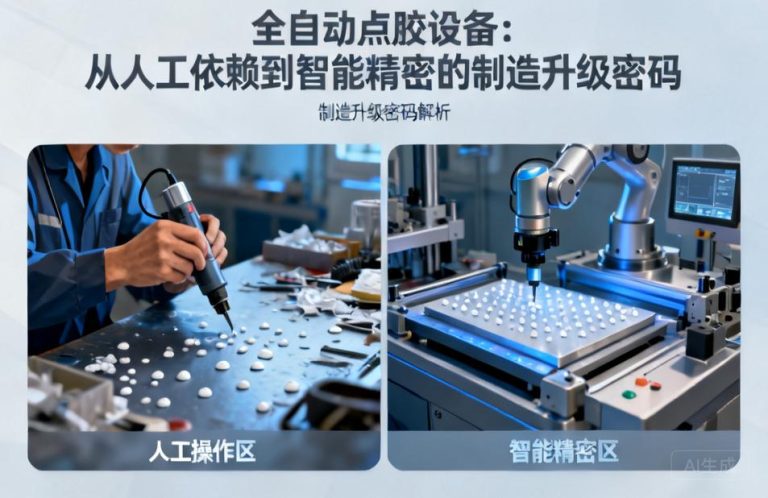
它和手动点胶的本质区别在于,手动是靠手感和经验挤压胶瓶,压力忽大忽小,胶量随温度、胶水黏度和操作者状态波动;半自动点胶机则把气压稳定在一个设定值,出胶时间精确到零点零几秒,配合回吸功能防止滴漏,重复精度可以控制在很小的范围内。它和全自动点胶机的区别在于,全自动靠编程让三轴或四轴平台带着点胶头走轨迹,人只负责上下料甚至完全无人;半自动没有运动平台,轨迹由人手或简单治具决定。所以半自动点胶机的定位非常明确:胶量由机器保证,路径由人保证。
二、为什么中小企业更愿意先上半自动
第一是成本。一台性能稳定的半自动点胶机,价格通常在几百到几千元之间,和全自动设备差了一到两个数量级。对于订单量还没有大到需要连续跑线的工厂,这笔投入的回本周期非常短。第二是换线灵活。全自动设备换产品往往要重新编程、调治具,小批量多品种的场景下,编程时间可能比生产时间还长。半自动只要换一根针头、调一下气压和时间,几分钟就能切换。第三是场地和人员门槛低。它不占多大地方,普通工人培训半天就能上手,不需要专门的编程人员。第四是效果立竿见影。很多工厂从手动换成半自动后,最直观的变化就是不良率下降、返工减少、客户投诉变少,这些收益比省下来的人工更值钱。
当然,半自动也不是万能。它对操作者的对位精度有依赖,长时间作业依然会疲劳,产能上限受人工节拍限制。所以它更适合中小批量、产品种类多、对胶量一致性要求较高的场景,而不是追求极致产能的大规模流水线。
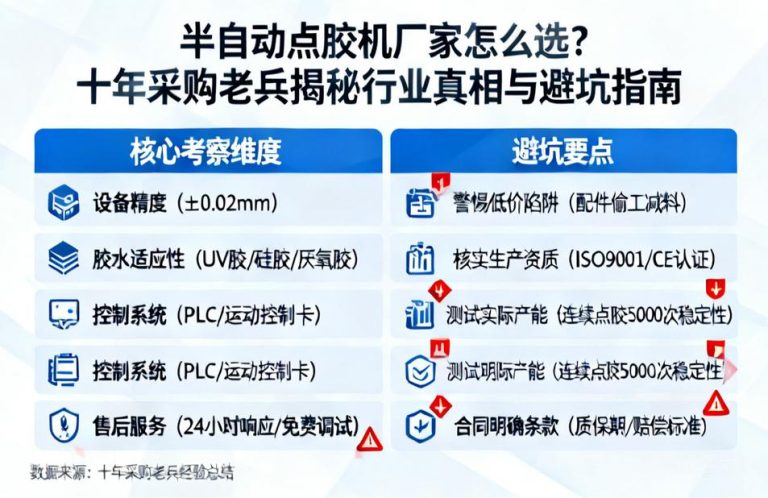
三、选型时必须盯住的几个核心参数
1. 控制方式与出胶模式。市面上的半自动点胶机大致分为时间压力式、螺杆阀式和定量缸式。时间压力式最常见,靠调节气压和出胶时间控制胶量,适合中低黏度胶水,价格亲民。螺杆阀式通过螺杆旋转的圈数来计量,对高黏度、含填料的胶水适应性更好,胶量更稳定,但价格更高、清洗更麻烦。定量缸式每次由活塞推出固定体积,精度最高,适合对胶量要求极严的场合。选型时要先明确自己用的胶水类型,再倒推控制方式,而不是先看价格。
2. 最小出胶量与胶点直径。这个参数直接决定设备能不能做你的产品。比如某些精密电子封装需要零点几毫米的胶点,就得选配细针头和微调气压的机型,普通大流量的设备根本压不住。
3. 重复精度。一般用百分比或微升来表示,数值越小越好。精度高的机型在连续踩踏几百次之后,胶量波动依然很小,这是保证批次一致性的关键。
4. 真空回吸功能。点胶行业最常见的痛点就是滴漏和拉丝。真空回吸能在出胶结束后把针头内的胶水往回吸一点,断胶干净利落。如果胶水黏度低、流动性强,这个功能几乎是必选项。
5. 气压调节范围与显示方式。数显气压表比机械表更直观,调节更精细,重复设定也更容易。气压范围要能覆盖你所用胶水的最佳工作区间。
6. 触发方式。脚踏开关适合双手需要扶工件或治具的场景,手持按钮适合大件或需要移动操作的场景,有些机型两种都支持,灵活性更高。
7. 胶筒与针头的兼容性。不同品牌胶筒接口尺寸不一样,针头有塑料和金属、不同内径之分,选型时要确认设备能适配你现有或计划采购的耗材,避免后续被耗材绑定。
8. 电源与气源要求。大部分半自动点胶机需要外接压缩空气,工厂如果没有稳定的气源,还要把空压机和干燥过滤装置的成本算进去。气源里的水分和油污如果不处理,会直接影响出胶稳定性。
四、典型应用场景
在半导体制程周边,半自动点胶机常用于芯片底部填充、LED荧光粉点涂、COB封装等工序,虽然产能不如全自动,但对研发打样和小批量试产非常友好。在电子组装领域,它被大量用于PCB板固定、元器件加固、FPC补强、摄像头模组点胶、扬声器密封等。在五金和汽车行业,螺丝锁固、螺纹密封、垫圈成型、传感器灌封都会用到。在医疗器械和耗材生产中,针头粘接、导管密封、试剂盒封装等对胶量极其敏感的环节,半自动设备配合精密阀体也能达到可接受的精度。此外,手工艺品、饰品、玩具、包装等行业也在用它做点钻、描边、封边等作业。
五、用好半自动点胶机的实操经验
设备买回来只是开始,真正决定效果的是日常使用细节。首先是胶水的前处理。很多胶水尤其是双组份胶和含填料胶,使用前需要充分搅拌和脱泡,否则针头容易堵塞、出胶断续。其次是针头的选择和维护。针头内径越小,阻力越大,需要的气压越高,但胶点越精细。长时间不用时要及时清洗针头,固化后很难疏通。第三是气压的稳定。建议在气源和点胶机之间加装油水分离器和调压阀,气压波动会让胶量忽多忽少。第四是治具的设计。半自动点胶的定位靠人,如果配一个简单的定位治具,把工件卡在固定位置,效率和一致性都会明显提升。第五是参数记录。每换一种胶水或产品,把气压、时间、回吸、针头规格记下来,下次切换时直接调用,能省掉大量试错时间。
六、维护保养与常见问题
半自动点胶机结构不复杂,但保养不到位照样出问题。常见故障包括出胶量不稳定、针头滴漏、踩下开关不出胶、出胶有气泡等。出胶量不稳定多半是气压波动或胶筒密封不良;滴漏通常是回吸没调好或针头磨损;不出胶要检查电磁阀、气管和针头是否堵塞;有气泡则可能是胶水脱泡不充分或胶筒进气。日常保养上,建议每班次检查气压和针头,每周清洗阀体和管路,每月检查电磁阀和密封圈。用对清洗溶剂也很关键,要选择与胶水相容且不腐蚀设备的清洗剂。
七、从半自动到全自动的过渡思路
有些工厂会问,既然半自动这么好,什么时候该上全自动?判断标准其实不复杂:当单一产品的订单量足够大、换线频率低、人工节拍成为瓶颈、客户对一致性提出更高要求时,就该考虑全自动了。更稳妥的做法是先用半自动把工艺参数摸清楚,把胶水、针头、气压、时间的对应关系固化下来,这些数据将来直接迁移到全自动设备上,能大大缩短调试周期。从这个角度看,半自动点胶机不只是一个生产工具,也是通往自动化的一堂低成本实践课。
八、采购时容易踩的坑
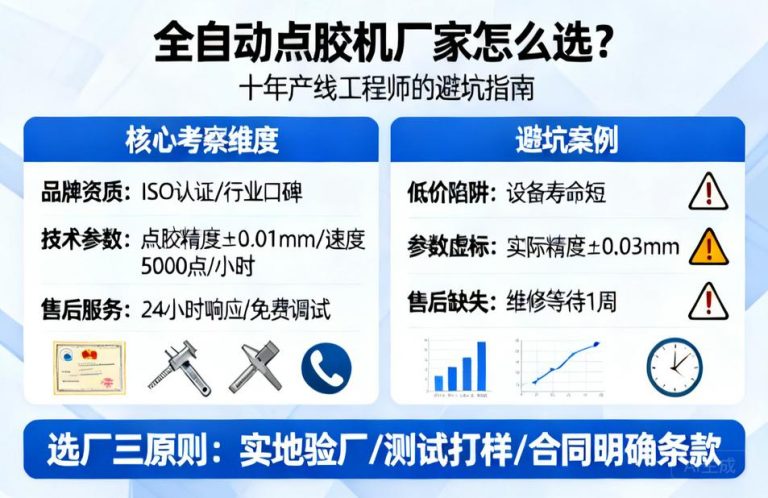
第一个坑是只看价格不看阀体。同样叫半自动点胶机,核心阀体和控制器的用料差别很大,便宜的机器刚开始能用,几个月后精度就飘了。第二个坑是忽略耗材成本。有些机型胶筒和针头只能用原厂,长期下来耗材费用可能超过设备本身。第三个坑是气源配套没算进去。第四个坑是没有考虑胶水特性,买回来发现高黏度胶根本推不动。第五个坑是售后和配件供应。点胶机是长期使用的设备,密封圈、电磁阀、针头这些易损件能不能及时买到,直接影响停机时间。采购前多问一句配件供应和保修政策,能省掉很多后顾之忧。
结语
半自动点胶机的价值,不在于它有多高的技术含量,而在于它用很低的门槛解决了手动点胶最要命的一致性问题。对于处在品质升级路口的中小制造企业来说,它既是一次务实的投入,也是迈向自动化的重要一步。选型时把胶水特性、精度要求、气源条件和耗材成本想清楚,使用时把参数记录和日常保养做到位,这台设备就能在很长时间里稳定地为你创造价值。与其在手动和全自动之间反复纠结,不如先用半自动把工艺跑通,让数据和效果替你做下一步的决定。