自动点胶机怎么选?从工艺匹配到产线落地的实用指南
自动点胶机是由控制系统驱动执行机构,按预设路径和胶量完成点、线、圆弧或填充涂胶的自动化设备,主要用于替代人工稳定胶路与胶量。是否适合引入,要看胶水特性、工件一致性、产能节拍和后段检测方式,参数需以具体型号规格书和实际工况确认。
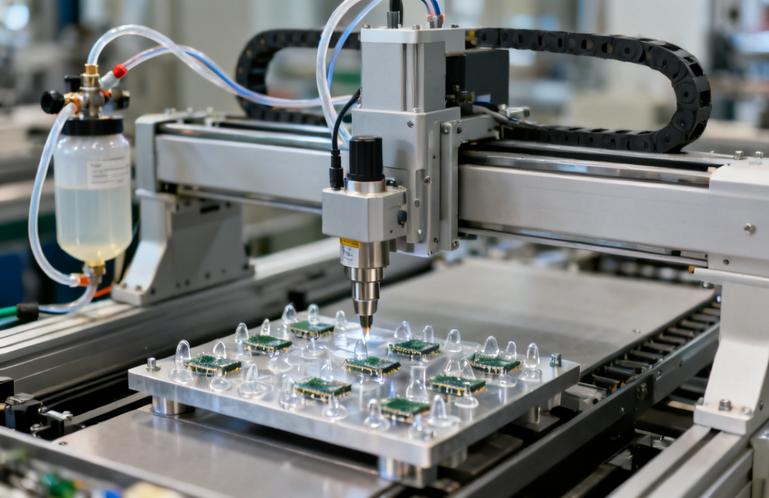
自动点胶机在产线中具体做什么
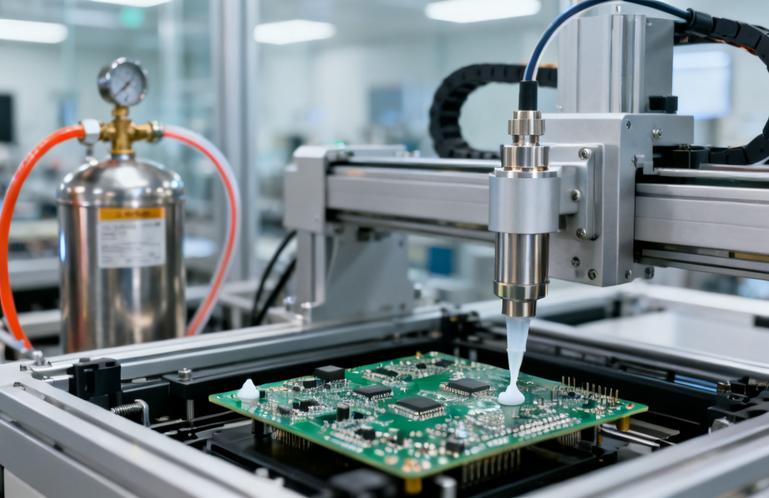
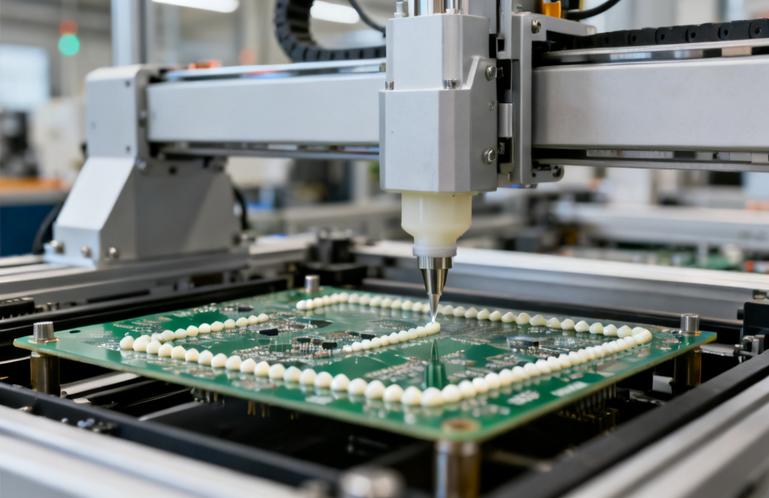
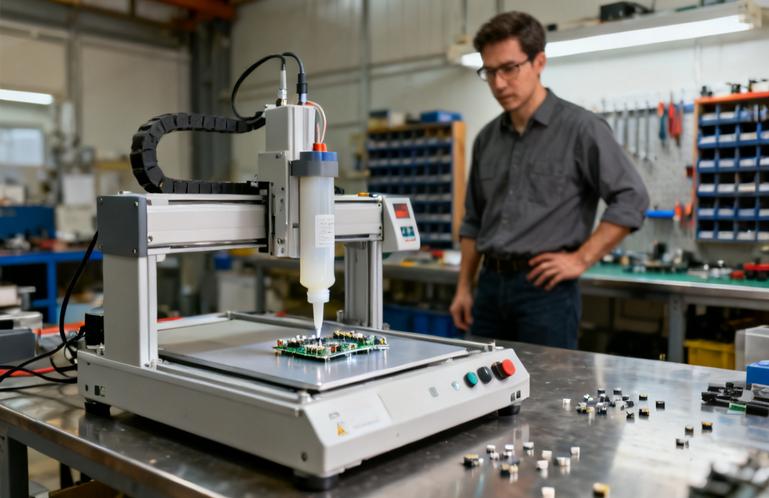
自动点胶机解决的不是“把胶挤出来”这一件事,而是把胶量、胶路和胶点位置稳定地重复出来。常见用途包括:电子组件的粘接与固定、壳体密封与防水、PCB 局部保护、螺纹锁固、导热或导电胶的定点涂布,以及需要沿轮廓走线的密封胶条。与人工点胶相比,自动点胶机的价值在于一致性可复现、参数可留存、换型可调用程序,而不是单纯追求更快。
需要说明的是,并非所有涂胶工序都必须上自动设备。单件小批量、胶水开放时间极短、工件定位难以重复或涂胶位置在后段装配中会被遮挡的场合,人工配合简单工装可能更经济。判断依据应来自工序节拍、不良率构成和胶水成本,而不是设备单价本身。
设备的基本构成与工作方式
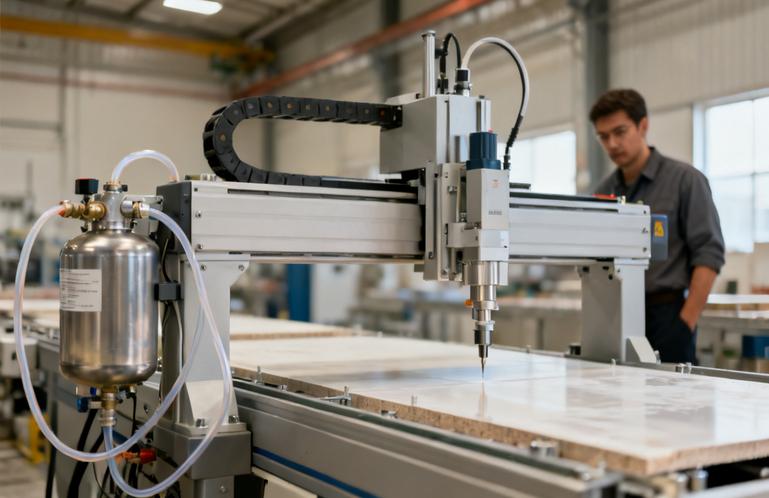
一台典型的自动点胶机通常由运动平台、控制系统、点胶阀或点胶头、供胶系统、工件定位工装和视觉或测高辅助模块组成。运动平台决定走位范围和重复定位能力;控制系统负责轨迹插补、胶量参数和程序管理;点胶阀决定胶水以何种方式出胶;供胶系统负责从胶桶或胶管稳定输送胶水到阀体。各模块之间是配合关系,任何一环不匹配都会在最终胶路上体现出来。
常见的出胶方式
- 时间压力式:结构简单、适用面广,胶量受胶水黏度和液位变化影响,适合要求一般、胶水黏度相对稳定的场合。
- 螺杆式:通过螺杆旋转计量出胶,对中高黏度胶水的出胶量控制较稳定,适合对胶量一致性有要求的工序。
- 喷射式:胶水以非接触方式喷出,适合微小胶点、高速节拍或工件表面不宜接触的情况,对胶水特性和调试水平要求较高。
- 定量阀/柱塞式:按容积计量,适合双组分或需要固定胶量的工序,清洗和维护要求需要提前评估。
出胶方式的选择不能脱离胶水本身。同一台设备更换胶水后,阀体、管路和参数往往需要重新确认。
哪些胶水和工况适合自动点胶机
自动点胶机可处理的胶水范围较宽,常见包括瞬干胶、环氧树脂、聚氨酯、硅胶、UV 胶、导热胶、导电胶、螺纹锁固胶和润滑脂类介质。但“能输送”和“能稳定点好”是两件事,选型时要重点确认以下几点:
- 黏度与流动性:黏度跨度大的胶水需要不同的供胶和出胶方式,部分高黏度胶水还需配合加热或加压输送。
- 固化特性:厌氧类、快干类胶水在管路和阀体内有固化风险,需评估清洗周期和停机处理方式。
- 填料与颗粒:含填料或颗粒的胶水对阀体磨损和堵塞更敏感,需确认阀体适用性,不能只看通用说明。
- 双组分胶水:需要配比与混合环节,是否在线混合、混合后可使用时间多长,直接决定设备方案和清洗安排。
- 环境要求:温度、湿度和粉尘会影响胶水状态,车间条件应纳入评估。
胶水的具体适用参数,包括允许黏度范围、工作压力和温度条件,应以胶水供应商技术资料和设备规格书为准,不宜凭经验直接套用。
选型时要核对的六个关键因素
1. 工件与点胶范围
先确定最大工件尺寸、点胶区域分布和上下料方式,再反推设备行程。行程留有余量即可,过度追求大幅面会带来占地和刚性上的妥协。工件如何定位、由谁定位,往往比设备本身更影响最终精度。
2. 精度要求的真实来源
精度需求应从产品公差和胶路功能反推,而不是笼统要求“越高越好”。密封胶条看胶线连续性和宽度,微小点胶看胶点直径和位置,填充看胶量总量。设备标称的重复定位能力与实际涂胶精度不是同一概念,需结合阀体、供胶稳定性和工装一起评估。
3. 产能节拍与自动化程度
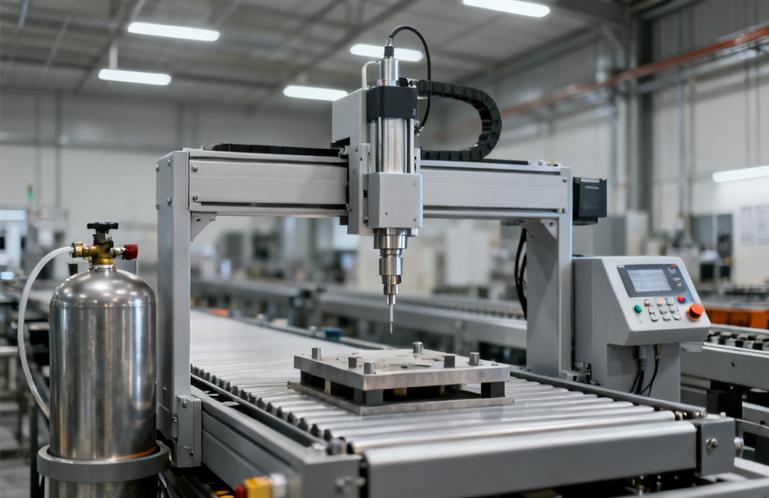
需要明确单件节拍、日均产量和换型频率。节拍紧张时可考虑多轴、双工位或配合流水线;换型频繁则应关注程序管理、工装快换和调试便利性。自动点胶机可以独立工位使用,也可以嵌入流水线,两种方式的上下料和通讯要求不同。
4. 供胶系统的匹配
供胶是否稳定直接影响胶量重复性。胶桶容量、输胶管路长度、是否需搅拌或加热、液位如何监测,都需要与设备一并确认。供胶压力桶、胶阀与点胶机是配套关系,建议作为整体方案评估,避免设备到位后才发现供胶环节不匹配。
5. 编程与调试方式
确认编程是示教、图形导入还是离线编程,程序能否保存和调用,参数权限如何管理。对于多品种小批量产线,调试时间往往决定设备能否真正被用起来。
6. 检测与追溯
是否需要胶路检测、称重抽检、视觉定位或数据记录,应在采购阶段明确。后加检测功能可能涉及工位空间和通讯接口的改动。
采购与验收可执行的清单
以下清单可用于需求整理和到货验收,具体项目按实际工序增减:
| 环节 | 核对内容 |
|---|---|
| 需求确认 | 胶水型号与批次、工件尺寸与定位方式、节拍要求、允许胶量波动范围、换型频率 |
| 方案确认 | 运动行程、出胶方式、供胶方案、工装设计、编程方式、是否含检测 |
| 现场条件 | 电源与气源条件、占地与承重、环境温湿度、排风与清洗安排 |
| 到货验收 | 实际胶水试打、连续运行稳定性、换型调试耗时、安全与急停功能、随机资料齐全性 |
| 长期使用 | 易损件清单与更换周期、清洗流程、备件供应方式、操作与维护培训 |
验收时应使用量产胶水和代表性工件试打,而不是用调试胶水代替。连续运行一段时间后的胶量漂移情况,比单次打样更能反映设备与供胶系统的匹配程度。
限制条件与常见误区
- 设备精度不等于工序精度:工装松动、工件来料波动、胶水黏度变化都会抵消设备能力。
- 忽略清洗与维护成本:快干胶、双组分胶水需要固定的清洗安排,这部分工时应在投产前算进去。
- 把自动点胶机当成万能方案:涂胶位置不可达、胶水开放时间过短或产量极低的工序,需要重新评估自动化必要性。
- 只看设备报价:工装、供胶系统、调试、培训和后续备件都会影响总投入,询价时应要求方案范围清晰。
日常维护与稳定运行
自动点胶机的稳定性很大程度取决于日常管理:按胶水特性设定清洗周期,停机时按规程处理阀体和管路;定期检查供胶管路是否有气泡、沉淀或渗漏;关注工装定位面的磨损;程序与参数做好版本记录,避免换型后无法还原。出现胶量异常时,先排查胶水状态和供胶环节,再判断设备本身。
雅弘自动化设备有限公司位于广东省东莞市东城街道榴花工业路3号,服务范围包括压力桶、点胶机、点胶阀和自动化设备,具体机型配置与适配胶水需结合工况沟通确认。
常见问题
自动点胶机适合哪些胶水?
常见瞬干胶、环氧、聚氨酯、硅胶、UV 胶、导热胶和润滑脂类介质都有对应方案,但能否稳定点胶取决于黏度、填料、固化速度和供胶方式。具体适用范围应以胶水技术资料和设备规格书确认为准。
小批量多品种生产有必要上自动点胶机吗?
要看换型调试耗时和不良率。如果品种切换频繁且单批数量很少,调试时间可能抵消自动化收益;若胶量一致性要求高或人工不良成本明显,可考虑编程简便、工装快换的机型,先做小范围验证。
自动点胶机的精度由什么决定?
由运动平台、点胶阀、供胶稳定性、工装定位和工件一致性共同决定。设备标称参数只是其中一环,实际涂胶效果需用代表性工件和量产胶水试打确认,不能仅凭样本参数判断。
采购自动点胶机需要提供哪些信息?
至少提供胶水型号与特性、工件尺寸与定位方式、点胶位置与胶量要求、节拍和产量、换型频率、现场电源气源条件。信息越完整,方案与报价的偏差越小。
自动点胶机日常维护重点是什么?
重点是按胶水特性清洗阀体和管路、检查供胶管路气泡与渗漏、维护工装定位面,以及保存程序参数版本。维护周期与胶水固化特性相关,需在实际使用中确定。
供胶系统需要和点胶机一起采购吗?
建议作为整体方案评估。供胶压力桶、胶阀与点胶机的匹配直接影响胶量重复性,分开采购容易出现接口、压力和管路不匹配的问题,具体配置需按胶水和工况确认。
企业信息与技术咨询
产品与服务:压力桶、点胶机、点胶阀、自动化设备
公司名称:雅弘自动化设备有限公司
公司地址:广东省东莞市东城街道榴花工业路3号
联系电话:18819112032
电子邮箱:dgyakoo@126.com