自动化点胶设备怎么选?从应用场景到产线集成的选型要点
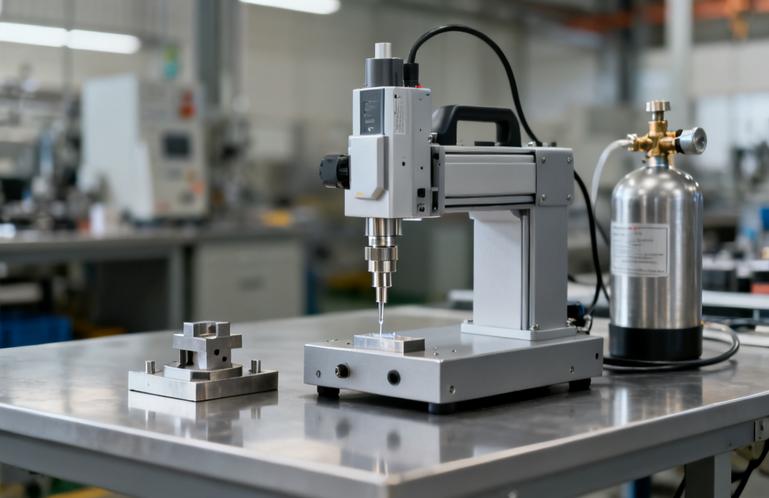
自动化点胶设备是将供胶、计量、运动控制与点胶执行单元集成为一体的产线装备,用于按设定轨迹和胶量完成粘接、密封、灌封或涂覆。选型应先明确胶水特性、单点胶量与节拍要求,再匹配运动形式、供胶方式和产线接口,最后以打样验证和验收清单确认。
自动化点胶设备由哪些部分构成
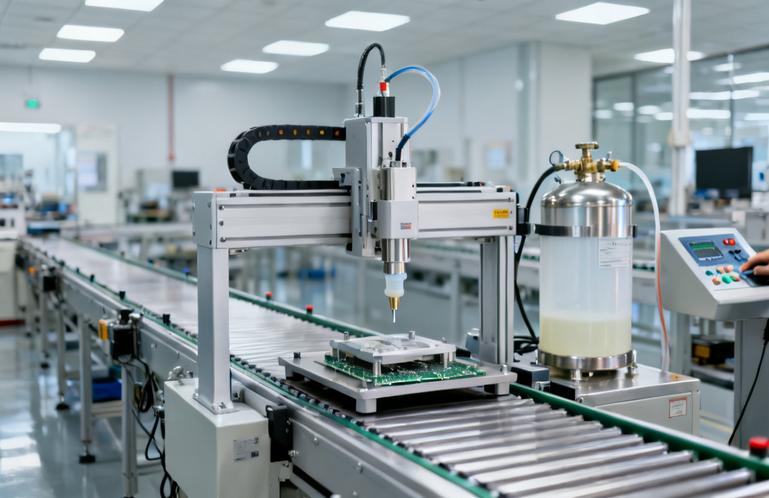
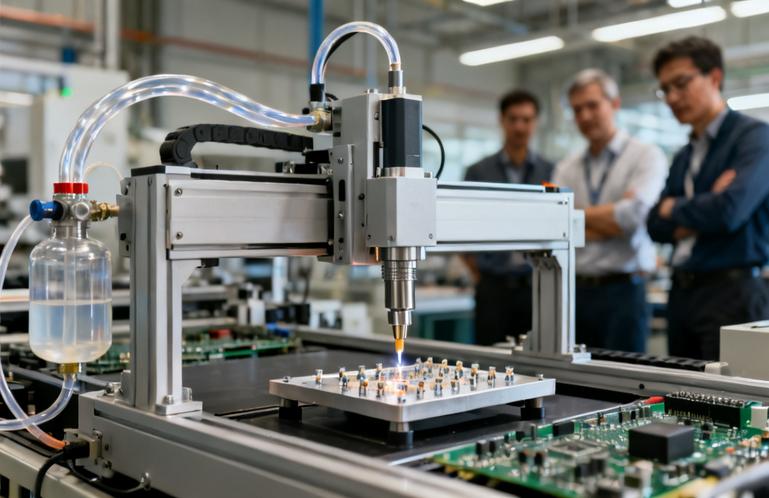
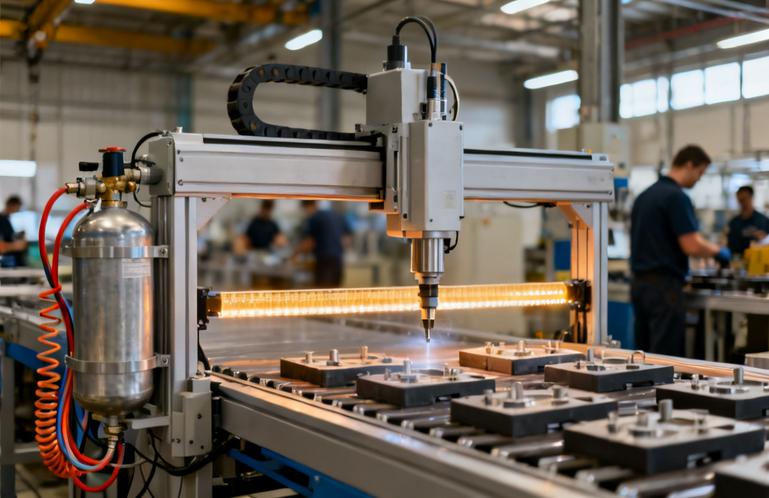
一套完整的自动化点胶设备通常不是单一机台,而是由若干功能单元协同工作。理解各单元职责,有助于在采购时把需求拆解到具体部件,避免只比较整机外观和报价。
- 运动执行单元:三轴或更多轴的直角坐标平台、SCARA 或六轴机器人,负责按编程轨迹移动点胶头。行程、重复定位能力和负载能力需按工件尺寸与治具重量确认。
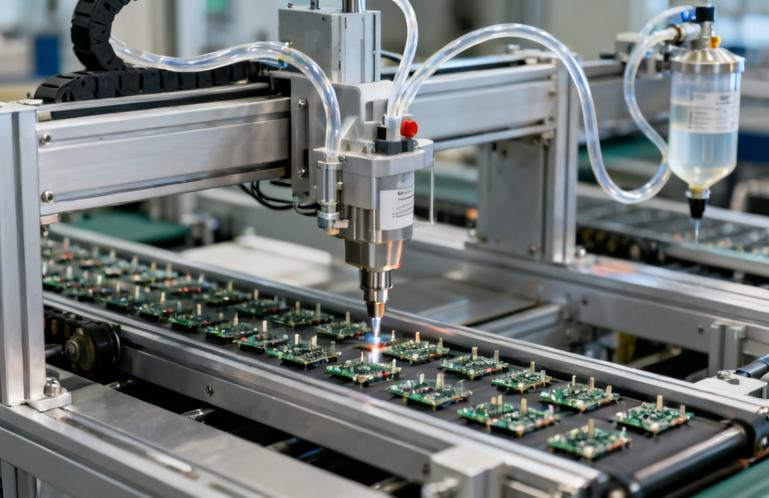
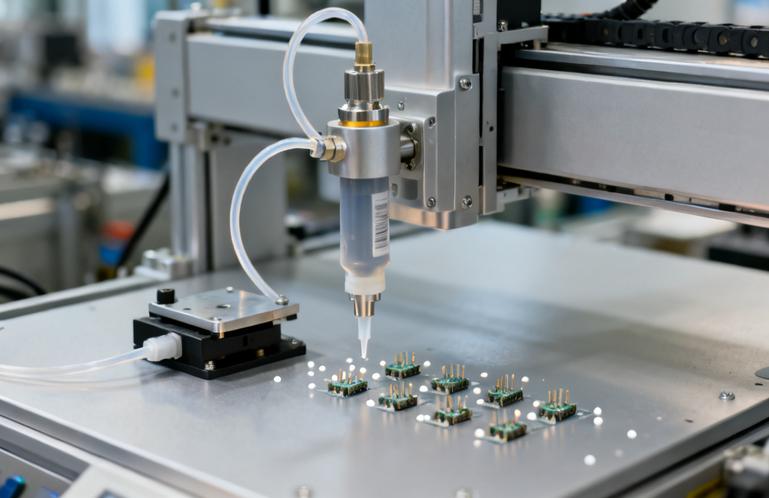
- 供胶与计量单元:包括压力桶、胶泵、螺杆阀、喷射阀或时间压力阀等,决定出胶的连续性与单次胶量的一致性。不同胶水黏度、填料含量和固化速度对应不同供胶方式。
- 控制与编程单元:运动控制卡、示教器或离线编程软件,负责轨迹编辑、参数管理和配方切换。多品种小批量产线应重点关注配方存储与换型效率。
- 视觉与检测单元:可选配相机定位、胶线检测或称重校验,用于补偿工件位置偏差或监控胶量稳定性。是否需要视觉,取决于工件定位精度和胶线质量要求。
- 产线接口:SMEMA 接驳、上下料机构、安全光栅和 MES 通信等,决定设备能否嵌入现有流水线。
哪些工艺场景适合上自动化点胶设备
自动化点胶设备适合胶水用量稳定、点位重复、批量较大的场合,例如消费电子结构件粘接、汽车电子密封、电源模块灌封、LED 封装涂覆和五金件螺纹锁固等。是否值得自动化,可从三个条件判断:
- 重复性:同一工件上存在多个点胶位置,或同一轨迹需要反复执行,人工一致性难以保证。
- 节拍要求:单件点胶时间在产线节拍中占比较高,人工操作成为瓶颈。
- 胶水与安全:胶水需要精确配比、快速固化,或操作环境对人员有防护要求。
反之,若工件种类极多且每次仅点一两个位置、批量很小,或胶水固化时间极短难以清洗,简单手动或半自动点胶可能更经济。此类情况应在选型前与设备方说明,避免过度配置。
选型时要确认的关键参数
自动化点胶设备的选型本质是把工艺需求翻译成设备参数。以下维度建议由工程与采购共同确认,并以胶水供应商提供的技术资料和实际打样为准。
| 维度 | 需要确认的内容 | 对设备的影响 |
|---|---|---|
| 胶水特性 | 黏度、填料粒径、固化方式、适用期 | 决定阀体类型、管路材质和清洗方式 |
| 胶量与精度 | 单点胶量范围、胶线宽度、允许偏差 | 决定计量方式和是否需要闭环控制 |
| 工件与行程 | 最大尺寸、重量、点胶区域 | 决定平台行程、负载和治具设计 |
| 节拍与产能 | 单件点胶时间、换型频次、班次 | 决定轴速、上下料方式和是否多工位 |
| 产线接口 | 来料方向、通信协议、安全要求 | 决定接驳机构与电气接口配置 |
| 环境条件 | 车间温度、粉尘、防静电要求 | 决定防护等级和附属配置 |
需要说明的是,上述参数的具体数值范围因胶水品牌、阀体型号和工况而异,无法在选型阶段统一承诺,应以产品规格书、胶水技术资料和打样结果为准。
供胶方式与点胶阀如何匹配
供胶与阀体是自动化点胶设备中最容易出问题的环节。常见匹配思路如下:
- 低黏度胶水:时间压力阀或流量控制方式较常见,需关注胶水是否沉淀和管路是否残留气泡。
- 中高黏度或含填料胶水:螺杆阀或柱塞阀更适合,但填料粒径需与阀体流道匹配,避免磨损或堵塞。
- 快速固化或高节拍场合:喷射阀可减少针头接触,但需评估胶水是否适合喷射以及清洗周期。
- 双组分胶水:需要计量配比和混合单元,配比精度、混合方式和清洗流程应在打样阶段验证。
采购时应要求设备方说明阀体与胶水的适配依据,而不是只看整机参数表。胶水更换后,供胶参数和阀体可能需要重新评估。
产线集成与验收清单
自动化点胶设备最终要嵌入产线,集成质量直接影响使用效果。建议在采购合同中明确以下可核验事项:
- 来料与出料方向、接驳高度和通信协议是否与现有线体一致;
- 换型时配方切换步骤、治具更换时间和防错方式;
- 设备安全防护、急停逻辑和电气接口是否符合工厂要求;
- 打样验收的工件批次、胶水批次和检测方法,例如胶线外观、称重或截面抽检;
- 随机文件是否包含操作手册、电气图、易损件清单和参数备份方式;
- 培训内容与售后响应方式,按双方约定写入合同。
验收不应只看空机运行,而应使用实际胶水和实际工件连续生产一段时间,记录胶量稳定性、报警频次和换型耗时。具体验收指标由双方根据工艺要求约定,不宜直接套用其他产线数据。
常见限制与维护注意事项
自动化点胶设备并非所有场景都能即插即用。胶水固化会堵塞管路和阀体,含填料胶水会加速磨损,环境温度变化会影响胶水黏度,这些都需要在维护计划中考虑。日常维护通常包括管路清洗、阀体检查、供胶压力确认和运动部件保养,周期应参照设备说明书和胶水特性制定。
若工件定位公差较大而胶线位置要求严格,可能需要视觉定位或更精密的治具;若车间空间有限,则需评估设备外形与上下料方式。这些限制应在方案阶段提出,避免到货后改造。
常见问题
自动化点胶设备一定比人工点胶更省胶吗?
不一定。自动化设备可以减少人为波动和过量涂胶,但实际省胶效果取决于胶量设定、阀体稳定性和调试水平。若程序参数未优化或阀体磨损,也可能出现胶量偏大。建议以打样阶段的称重或截面检测结果评估。
小批量多品种产线适合上自动化点胶设备吗?
可以评估,但重点应放在换型效率上。需要确认配方存储数量、治具快换方式和编程方式。如果换型时间接近甚至超过人工点胶时间,自动化的收益会受限,此时半自动或桌面式设备可能更合适。
选型时胶水供应商需要提供哪些资料?
至少应提供黏度、密度、填料成分与粒径、固化条件、适用期和推荐清洗溶剂。这些资料直接影响阀体选型、管路材质和清洗方案。若资料不全,应在打样前补充确认,不宜仅凭经验选阀。
自动化点胶设备到厂后,验收应重点看什么?
建议用实际胶水和实际工件连续运行,记录胶量一致性、报警次数、换型耗时和接驳稳定性。同时核对随机文件、易损件清单和培训内容是否与合同一致。验收指标应由双方在合同中明确,而不是套用通用数值。
双组分胶水可以用同一台自动化点胶设备吗?
可以,但需要配置计量配比和混合单元,并确认胶水适用期与清洗周期是否匹配产线节拍。配比精度和混合均匀性应在打样阶段验证,换胶时还需评估管路兼容性和残留风险。
企业信息与技术咨询
公司名称:雅弘自动化设备有限公司
公司地址:广东省东莞市东城街道榴花工业路3号
联系电话:18819112032
电子邮箱:dgyakoo@126.com