真空灌封机厂家怎么选?十年采购老手教你避开三大坑
做了十年设备采购,我最大的感悟就是:买真空灌封机,选对厂家比选对型号更重要。设备出了故障可以修,但厂家选错了,后续的售后、配件、技术升级全都是麻烦。今天我就结合自己的踩坑经历,聊聊怎么筛选一家靠谱的真空灌封机厂家。
先说一个真实案例。2019年我们厂接到一批汽车点火线圈的灌封订单,环氧树脂要求真空脱泡后灌注,不能有气泡。当时为了赶交期,采购部门选了一家报价最低的真空灌封机厂家,设备到厂调试了半个月才勉强跑起来,结果批量生产时气泡率居高不下,客户退货,光赔偿就亏了四十多万。后来换了另一家厂家,同样的胶水、同样的工艺参数,气泡问题迎刃而解。这件事让我明白,真空灌封机看着结构差不多,但厂家在真空系统、计量精度、料路设计上的功底差异巨大。
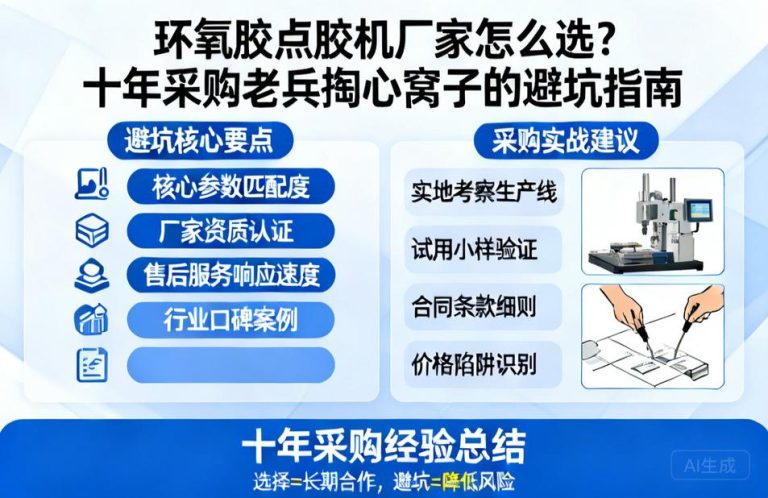
那么,到底怎么判断一家真空灌封机厂家是否值得合作?我总结了三个核心维度。
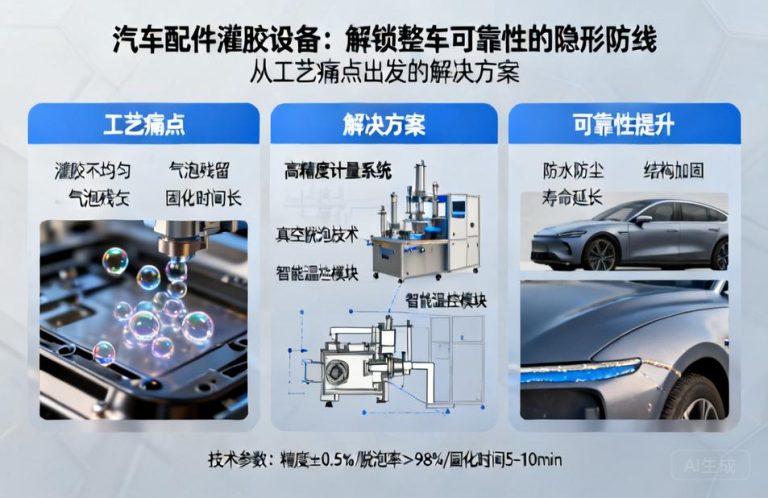
第一,看厂家的真空系统设计能力。真空灌封的核心在于真空脱泡和真空辅助灌注。很多小厂家用的是标准真空泵加一个密封舱就敢叫真空灌封机,但实际生产中,胶水在真空舱内的流平性、气泡逸出速度、真空保持稳定性,都需要厂家对真空度曲线有精确控制。靠谱的真空灌封机厂家会根据不同胶水特性(环氧、聚氨酯、硅胶)配置不同的真空泵组和缓冲罐,甚至能提供真空度分段控制的方案。我去过东莞一家专做真空灌封机的工厂,他们的工程师会先拿客户的胶水做真空脱泡实验,记录不同真空度下的气泡残留量,再据此配置设备。这种厂家做出来的机器,上机就能用,不用反复调。
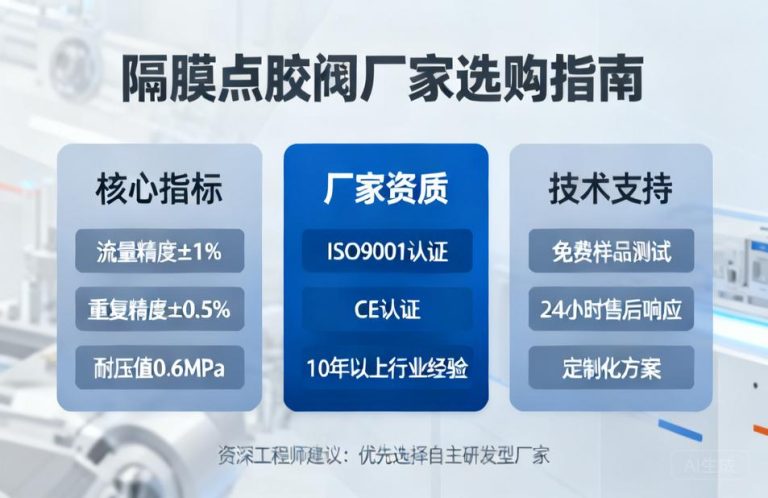
第二,看计量和混合系统的精度。真空灌封通常涉及双组分胶水,A胶和B胶的配比误差直接影响固化效果。有些真空灌封机厂家为了压缩成本,用齿轮泵或柱塞泵做计量,精度只能做到百分之二到百分之三,短时间看不出问题,但连续生产八小时后,配比漂移就会导致局部不固化。而专业厂家会采用伺服电机驱动的螺杆泵或高精度计量缸,配比精度能稳定在百分之一以内。更关键的是,他们会在料路设计上考虑防沉淀、防固化措施,比如A胶料罐带搅拌和循环回路,B胶料路用特氟龙管防止粘连。这些细节,只有长期专注真空灌封的厂家才会做。
第三,看厂家的行业案例和售后响应。真空灌封机不是标准品,不同行业的要求差别很大。做电容的灌封和做传感器的灌封,真空度、灌注速度、模具设计完全不同。所以选真空灌封机厂家时,一定要问他们做过哪些同行业的案例,最好能提供客户现场视频或允许你去参观。另外,售后响应速度至关重要。真空灌封机一旦停机,胶水可能在料路里固化,清理起来非常麻烦。靠谱的厂家会承诺二十四小时内到场,并且常备易损件。我合作过的一家苏州真空灌封机厂家,甚至在设备里加了远程诊断模块,小问题工程师远程就能调参数解决,省去了等待时间。
除了以上三点,还有一些细节值得注意。比如厂家的加工能力,真空舱的密封面如果加工粗糙,用不了几个月就会漏气;比如电气控制系统的品牌,用杂牌PLC和用西门子、三菱的稳定性差距明显;再比如是否提供工艺培训,真空灌封的操作手法对气泡率影响很大,好的厂家会派工程师驻场培训直到客户能独立生产。
说到这里,可能有人会问:那是不是选大品牌、大厂家就一定好?也不尽然。大厂家的设备标准化程度高,但如果你有特殊工艺需求,他们未必愿意为你单独改设计。反而是一些专注细分领域的中型真空灌封机厂家,灵活性更强,配合度更高。我现在的做法是:先明确自己的胶水类型、产能要求、自动化程度,然后找三到五家定位匹配的厂家做方案对比,重点看他们的技术方案是否针对我的产品做了定制化设计,而不是拿一本通用样本糊弄。
最后提醒一点,签合同的时候一定要把验收标准写清楚。比如真空度达到多少、配比精度多少、连续运行多少小时无故障、气泡率低于多少。有些真空灌封机厂家在合同里只写设备型号和价格,验收时扯皮的空间就大了。把技术协议作为合同附件,双方签字盖章,后续才有依据。
总结一下,选真空灌封机厂家,本质上是在选一个长期的技术合作伙伴。价格重要,但真空系统设计能力、计量精度、行业案例和售后响应更重要。多花点时间考察,总比设备到厂后天天救火强。希望这些经验能帮到正在选型的朋友,少走弯路,买到真正适合自己的真空灌封机。