双工位点胶机厂家怎么选?十年产线工程师的实战避坑指南
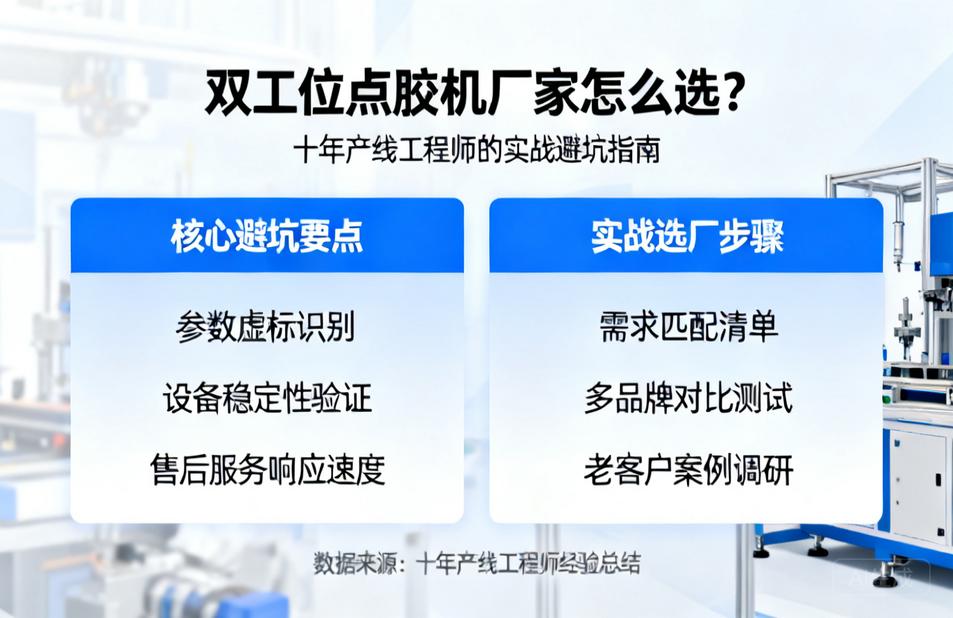
在精密制造领域,点胶工艺的稳定性直接决定了电子产品的防水等级、结构强度和长期可靠性。很多工厂在扩产或升级产线时,都会把目光投向双工位点胶机,因为它能在同一台设备上实现交替作业,理论上可以将产能提升近一倍。但真正走进采购阶段,面对市场上林林总总的双工位点胶机厂家,不少设备工程师和采购负责人都会陷入选择困难:报价从几万到几十万不等,都说自己是源头工厂,都说精度能达到±0.01mm,可实际投产之后,良率却千差万别。作为一名在自动化产线摸爬滚打十多年的工程师,我参与过大小二十余次点胶设备选型,今天就从实战角度,聊聊如何甄别一家靠谱的双工位点胶机厂家,以及那些宣传册上不会写的隐性成本。
首先要明确一个概念:双工位点胶机并不是简单地把两个单工位平台拼在一起。它的核心价值在于运动控制算法与供胶系统的协同。两个工位交替工作时,机器需要在高频次启停中保持轨迹精度,同时胶量不能因为等待时间而产生固化或滴漏。如果厂家的控制系统只是套用通用模板,没有针对双工位异步运动做过底层优化,那么实际生产中就很容易出现一个工位在点胶、另一个工位在等待时胶阀滴胶,或者两个工位的产品一致性出现偏差。所以,评估一家双工位点胶机厂家,第一步不是看它的展厅有多大,而是看它的技术团队是否真正理解双工位工艺的难点。
那么,具体该如何考察?我通常会从四个维度入手:核心部件选型、整机结构设计、软件系统开放度,以及厂家自身的制造底蕴。先说核心部件,这是设备稳定性的地基。靠谱的双工位点胶机厂家在丝杆、导轨、电机和点胶阀的选用上会有明确的品牌清单,并且敢于把BOM表的关键部分亮给客户看。比如丝杆用的是上银还是TBI,导轨是HIWIN还是PMI,伺服电机是松下还是台达,这些细节直接决定了设备在连续运行八小时后的重复定位精度。有些小厂为了压低报价,会采用二手拆机件或者杂牌运动部件,初期用着没问题,但三个月后精度衰减就会让你头疼不已。特别是在双工位交替作业的场景下,导轨的磨损速度比单工位更快,因为每个工位都在经历更频繁的加减速循环。
再来看整机结构设计。双工位点胶机常见的结构有悬臂式和龙门式两种。悬臂式结构成本低、占地小,适合产品尺寸不大、精度要求中等的场景;龙门式结构刚性好、运行平稳,适合大尺寸产品或者对点胶轨迹要求极高的应用。一家有经验的双工位点胶机厂家会主动询问你的产品尺寸、重量、点胶路径和节拍要求,然后给出结构建议,而不是一味推销现成机型。我见过不少工厂为了省几万块钱选了悬臂式双工位,结果产品稍微重一点,悬臂末端就出现抖动,胶线宽度忽大忽小,最后不得不降低速度运行,双工位的产能优势荡然无存。所以,结构选型必须匹配你的实际工况,不能只看价格。
软件系统的开放度,是很多采购容易忽略的软实力。双工位点胶机的编程是否简便,直接关系到换线效率。有些厂家的软件是封闭的,想调整一个点胶路径的参数,必须通过厂家售后远程操作,或者支付额外的培训费用才能拿到高级权限。而优秀的双工位点胶机厂家会提供直观的图形化编程界面,支持CAD图纸导入、阵列复制、参数化编程,并且开放必要的IO接口和通讯协议,方便与你的MES系统或自动化流水线对接。更关键的是,软件是否具备双工位独立补偿功能。因为两个工位的机械装配难免有微小差异,如果软件不能对每个工位的坐标和胶量进行独立微调,那么生产出来的产品就会存在系统性偏差。这一点在精密点胶场合尤为致命。
厂家的制造底蕴和行业口碑,则需要你多花点时间做背景调查。现在很多双工位点胶机厂家其实是组装厂,核心部件外购,自己只做钣金和组装。这本身无可厚非,但你要看它是否有自己的加工设备,比如CNC加工中心,这决定了它能否对关键结构件进行自主加工和精度控制。另外,可以要求厂家提供同行业客户的案例,最好是能实地考察。一个在手机电池封装或者汽车电子领域有大批量应用案例的双工位点胶机厂家,其设备的稳定性和耐久性通常更有保障。因为手机和汽车行业对点胶良率的要求极为严苛,能进入这些供应链的厂家,必然经过了层层验证。
说到行业应用,不同领域对双工位点胶机的需求差异很大。3C电子行业追求高精度和高速度,点胶量通常在微升甚至纳升级别,对胶阀的响应速度和最小吐出量要求极高;LED封装行业则更关注大胶量的一致性和防沉淀能力;而新能源电池行业,由于产品尺寸大、胶线长,往往需要双工位配合大幅面龙门结构,并且对胶体的加热和搅拌有特殊要求。因此,在咨询双工位点胶机厂家时,一定要问清楚他们在你所在行业的实际出货量和客户反馈。如果一家厂家声称什么行业都能做,但每个行业都拿不出几个像样的案例,那就要多留个心眼了。
除了设备本身,售后服务的响应速度和专业程度也是选型的关键。双工位点胶机属于精密自动化设备,一旦在生产旺季出现故障,停线一小时可能就是数万元的损失。靠谱的双工位点胶机厂家会承诺明确的售后响应时间,比如24小时内到达现场,并且有充足的备件库存。更重要的是,他们的售后工程师是否真正懂工艺,而不仅仅是懂电路。有些厂家的售后只会换板卡,遇到胶量不稳定、拉丝、散点等工艺问题就束手无策。而真正有经验的厂家,售后人员能帮你分析胶水特性、针头选择、气压曲线,甚至帮你优化点胶路径。这种工艺支持能力,往往比设备本身的价格更有价值。
还有一个容易被忽视的隐性成本:胶水的适配性。不同的胶水,比如环氧树脂、UV胶、硅胶、导热凝胶,其粘度、固化时间和流动性差异巨大。一家专业的双工位点胶机厂家在售前会详细了解你使用的胶水品牌和型号,并据此推荐合适的供胶系统和点胶阀。例如,高粘度的导热凝胶需要螺杆阀或柱塞阀配合加热装置,而低粘度的UV胶则需要精密气压阀和防固化针头。如果厂家对你使用的胶水一无所知,只是简单承诺什么胶都能打,那设备到厂后很可能需要漫长的调试期,甚至根本无法满足生产要求。所以,在评估双工位点胶机厂家时,不妨让他们提供针对你所用胶水的点胶测试报告或视频,这是检验其专业度的试金石。
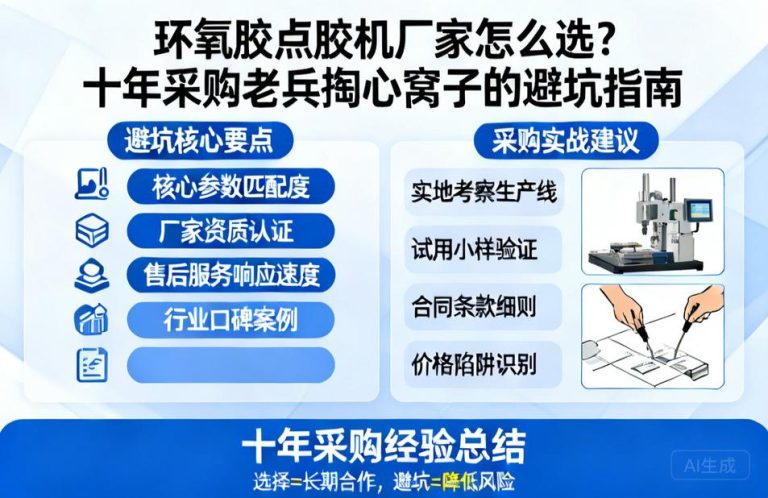
最后,我想谈谈价格与价值的平衡。市场上双工位点胶机的报价差异巨大,从五六万到三四十万都有。价格低自然有价格低的道理,可能是部件降级、软件功能缩水、或者售后外包。但价格高也未必就一定好,有些厂家品牌溢价严重,实际配置与报价并不匹配。我建议的做法是,先明确自己的核心需求:精度要求是多少?产能节拍是多少?产品尺寸和重量是多少?未来是否有换线或扩产计划?把这些需求量化之后,再向三到四家双工位点胶机厂家索取详细配置清单和分项报价,逐项对比。重点看运动控制卡、伺服系统、点胶阀和软件功能这四项的差异,而不是只盯着总价。有时候,多花两万块钱选择一套开放度更高的软件系统,未来两年节省的换线调试时间就远远超过这个差价。
总而言之,选择双工位点胶机厂家,本质上是在选择一个长期的技术合作伙伴。设备买回来只是开始,后续的工艺优化、设备维护、产能升级都离不开厂家的支持。那些愿意深入了解你的工艺痛点、坦诚沟通设备局限性、并且在售后持续提供工艺支持的厂家,才是值得长期合作的伙伴。希望这篇来自产线实战的经验分享,能帮助你在纷繁的市场中,找到那家真正适合你的双工位点胶机厂家,让双工位设备真正成为你提升良率和产能的利器,而不是车间角落里食之无味弃之可惜的鸡肋。