扭力控制设备|从拧紧工艺到智能装配的质量守门人
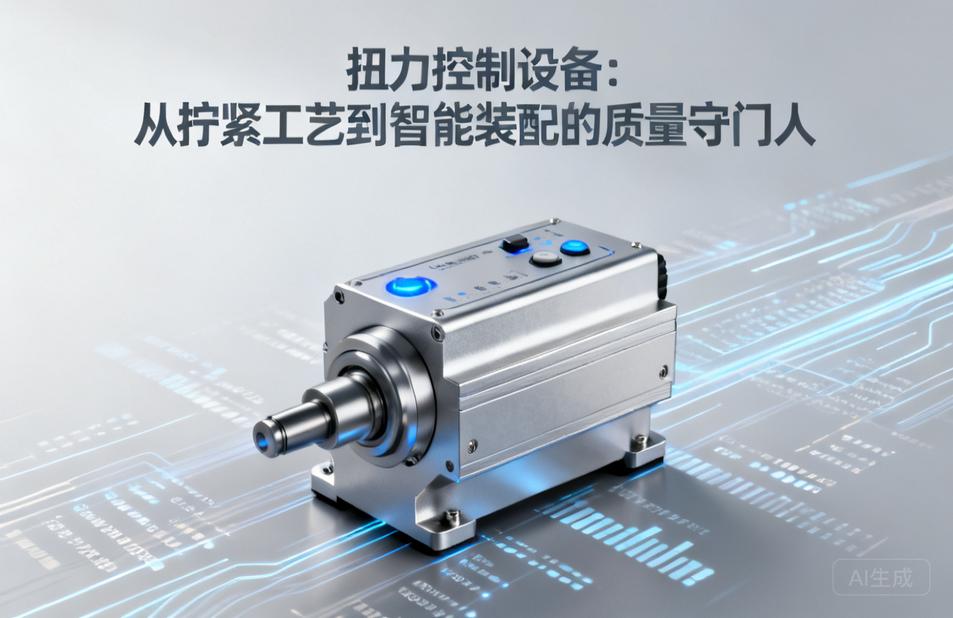
在制造业的日常语境里,拧紧一颗螺栓似乎是最不起眼的工序。但正是这颗螺栓,承载着汽车底盘、航空发动机、风电齿轮箱、精密电子设备的连接安全。一旦扭力失准,轻则泄漏、异响,重则断裂、解体,甚至酿成安全事故。扭力控制设备,正是把这一看似简单的动作变成可控、可测、可追溯的关键工具。它不只是拧紧枪或扳手,更是一整套围绕扭矩与角度进行精细管理的系统。
许多工厂管理者最初接触扭力控制设备,往往是因为一次客户投诉或一次质量事故。装配线上气动扳手的扭矩波动可能高达正负百分之三十,操作者凭手感判断是否拧紧,根本无法满足现代工业对一致性的要求。随着ISO 9001、IATF 16949等质量体系对特殊过程提出更严格的控制要求,扭力控制设备从可选工具变成了必备基础设施。它的核心价值在于,把原本依赖经验的人为判断,转化为可量化、可重复、可验证的工艺参数。
从技术原理看,扭力控制设备主要围绕扭矩传感器、角度编码器、控制器和执行机构四个部分构建。扭矩传感器负责实时采集拧紧过程中的扭矩值,常见的有应变式、磁弹式和压电式。角度编码器则记录螺栓从贴合到最终拧紧所旋转的角度,用于识别螺纹是否滑牙、是否漏拧垫片。控制器是整套设备的大脑,它根据预设的扭矩目标、角度窗口和拧紧策略,判断每一次拧紧是否合格。执行机构则包括电动伺服拧紧轴、气动扭矩扳手、液压扭矩扳手等。四者协同,才能实现从软连接、硬连接、屈服点控制到扭矩转角法的完整拧紧工艺。
把扭力控制设备拆开来看,不同行业对它的要求差异极大。汽车总装线上,拧紧点多达数千个,节拍以秒计算,设备必须具备高速响应和多轴同步能力,同时要把每一次拧紧数据上传到MES系统。而在航空发动机装配中,单颗螺栓的价值可能超过普通汽车整条产线,扭矩精度要求往往达到正负百分之三以内,且需要记录完整的拧紧曲线,用于飞行器全生命周期追溯。风电行业则面临超大扭矩的挑战,液压扭矩扳手和拉伸器是主流,但这类设备同样需要扭力控制设备进行校准和验证。精密电子行业更关注小扭矩,微牛米级别的螺丝刀也要具备防静电和低冲击特性。
正是因为需求分化,扭力控制设备在选型时不能只看价格。第一个关键指标是扭矩量程。量程选得太大,小扭矩工况下精度会急剧下降;量程选得太小,又可能过载损坏传感器。工程上通常建议,实际工作扭矩落在传感器量程的百分之二十到百分之八十之间。第二个指标是精度等级。很多厂家标称满量程精度,但实际使用更应关注重复精度和再现精度。第三个指标是拧紧策略,是单纯控制扭矩,还是扭矩加角度监控,还是达到屈服点后停止。第四个指标是数据能力,能否输出曲线、能否与上位系统对接、能否生成可审计的报告。第五个指标是校准与维护,扭力控制设备本身也需要定期校准,没有校准能力的供应商很难提供长期支持。
在实际应用中,扭力控制设备的部署往往被低估。很多企业买了高精度电动拧紧轴,却仍然出现扭矩偏差,原因多半不在设备本身,而在工艺配套。螺栓的摩擦系数、垫片材质、螺纹润滑状态、被连接件的刚度,都会直接影响最终扭矩与预紧力的换算关系。拧紧速度、贴合速度、两步拧紧之间的停顿时间,也会改变扭矩曲线。如果操作者没有经过培训,或者工具反作用力臂没有正确支撑,再好的扭力控制设备也无法发挥效果。因此,真正的扭力控制项目,通常包含设备选型、工艺参数试验、操作培训、数据接口开发和定期巡检五个阶段。
值得一提的是,扭力控制设备正在从单机工具向系统化平台演进。过去,一台扭矩扳手就是一个独立工具;现在,多轴拧紧站、机器人拧紧单元、无线扭矩扳手、智能套筒,共同构成一个互联的拧紧网络。控制器不再只是发出合格或不合格信号,而是实时分析每一条拧紧曲线,识别趋势变化。例如,某工位的扭矩值虽然仍在公差范围内,但曲线形状开始出现异常波动,系统就会预警,提示可能出现了螺纹损伤或润滑不足。这种从结果控制走向过程控制的能力,正是扭力控制设备在智能制造时代的新价值。
在新能源汽车领域,扭力控制设备的需求增长尤其明显。电池包模组螺栓、电驱总成螺栓、车身一体化压铸连接点,对拧紧质量的要求远高于传统燃油车。电池模组螺栓如果扭矩不足,接触电阻会增大,引发发热;如果扭矩过大,可能压裂极柱或绝缘结构。因此,许多电池工厂采用伺服拧紧轴配合扭矩转角法,并保留每颗螺栓的完整曲线。与此同时,一体化压铸车身减少了零件数量,却对连接点的强度提出更高要求,自冲铆接、流钻螺钉等新工艺,也需要扭力控制设备进行辅助监控。
对于中小制造企业而言,全面部署高端扭力控制设备可能成本过高。更务实的路径是分层管理。关键安全连接点、客户审核关注的特殊过程、售后故障率高的工位,优先配置高精度扭力控制设备;一般连接点则可以使用带扭矩传感器的数显扳手,配合定期校准。即便是相对低成本的方案,也应当建立扭力控制设备台账,记录每一次校准、维修和更换。很多质量事故的根源,不是没有设备,而是设备失准后仍在继续使用。
校准是扭力控制设备生命周期的核心环节。扭矩传感器会漂移,弹簧会疲劳,机械部件会磨损。通常建议每三个月或每五千次拧紧进行一次校验,具体周期取决于使用频率和工况。校准时应使用经溯源的扭矩标准机,而不是拿另一把扳手做对比。校准记录要保存,因为一旦发生质量纠纷,这些记录就是证明过程受控的关键证据。此外,扭力控制设备的软件参数也需要受控,谁修改了目标扭矩、谁调整了公差窗口,都应当有权限管理和审计日志。
从更宏观的视角看,扭力控制设备是工业连接质量的守门人。它连接的不只是零件,更是设计意图与制造现实。设计师在图纸上标注的扭矩值,只有通过扭力控制设备才能被准确执行;质量工程师定义的抽检方案,只有依托扭力控制设备的数据才能落地;售后工程师追溯故障原因时,也只有完整的拧紧记录才能还原装配现场。没有可靠的扭力控制,再先进的材料、再精密的结构,都可能因为一颗螺栓而功亏一篑。
未来,扭力控制设备将朝着更高精度、更强互联、更易使用的方向发展。无线供电和无线通信将减少线缆束缚,协作机器人将把拧紧工具带到更复杂的位置,人工智能将帮助分析海量拧紧曲线并预测工具寿命。但无论技术如何演进,扭力控制设备的本质不会改变:让每一次拧紧都有据可查,让每一个连接都安全可靠。对于制造企业来说,投资扭力控制设备,本质上是投资质量的一致性和品牌的可信度。当拧紧不再靠手感,而是靠数据说话,工厂才真正迈入了现代制造的门槛。